大型外圆磨床加工长轴、辊类工件时,砂轮架是核心热源,主轴轴承摩擦热、磨削回带热量持续累积引发温升与热变形,是轴类工件圆度、圆柱度超差的重要来源,很多磨削误差都和热漂移相关。
砂轮架温升带来的变形分为主轴轴向伸长、主轴抬高、壳体翘曲几个方向。轴承持续摩擦升温,主轴向前伸长,改变砂轮轴向位置,造成工件轴向尺寸偏差;前后轴承发热量不一致,前轴承温升更高,主轴前端向上偏移,磨削工件出现锥度;壳体受热不均匀发生翘曲,砂轮轴线和工件轴线平行度被破坏,直接影响圆柱度。在冷态开机阶段,温升变化最快,尺寸漂移明显,很多现场会先空转预热,等待热稳定后再精加工工件,就是为了规避该问题。
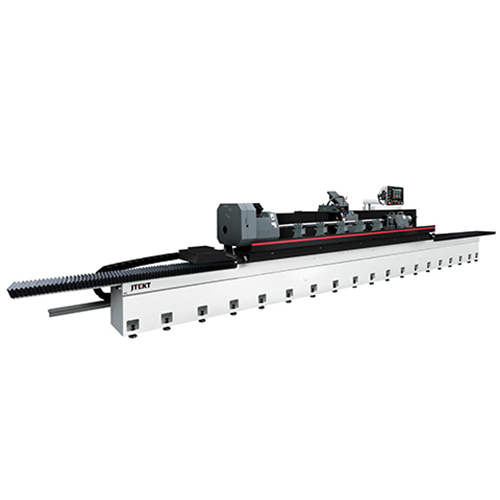
试验过程中,在砂轮架壳体、前后轴承布置温度测点,采集不同磨削时长、不同磨削进给下的温度与工件尺寸数据。数据显示,连续磨削一段时间后,温升速率放缓,逐步进入热稳态,但稳态状态也存在固定偏移量;大切深、高进给工况下,磨削热回流加剧,砂轮架温升更高,变形量同步变大。同时砂轮本身受热膨胀,砂轮轮廓发生变化,工件表面还容易出现烧伤、振纹。
控制温升影响可以从散热、补偿、工艺三方面入手。优化主轴润滑冷却方案,采用油气润滑或者循环水冷轴承座,带走摩擦热量;在数控系统中加入温度补偿模型,根据测点温度实时修正砂轮进给坐标;工艺上设置预热流程,精加工阶段降低单次磨削切深,控制磨削热输入。日常维护定期清理冷却管路水垢,保证磨削液供给通畅,减少热量向砂轮架传导。通过抑制砂轮架温升、补偿热变形,稳定长轴类工件的磨削几何精度。

 更新时间:2026-10-27
 点击次数:24

 当前位置:

